Szkiełkowanie aluminium może wyrównać wygląd powierzchni i usunąć część zabrudzeń, ale nie naprawi głębokich wżerów, odkształceń ani źle wykonanej obróbki. Efekt zależy od stopu, stanu detalu, wcześniejszych powłok i sposobu prowadzenia procesu. Zlecenie powinno więc zaczynać się od kwalifikacji oraz próby, a nie od wyboru jednego „satynowego” wykończenia ze zdjęcia.
Poradnik dotyczy przygotowania zwykłych części maszyn, obudów i elementów renowacyjnych. Nie zastępuje technologii dla lotnictwa, medycyny, zbiorników ciśnieniowych ani innych zastosowań regulowanych. Dla takich detali proces, medium i kontrolę powinien zatwierdzić właściwy technolog.
1. Zidentyfikuj stop, stan powierzchni i późniejsze zastosowanie
Zbierz rysunek, numer części i informację o stopie aluminium, jeśli jest dostępna. Różne stopy oraz obróbki cieplne mogą inaczej reagować na uderzenie ścierniwa i późniejsze zabezpieczenie. Jeżeli materiał jest nieznany, zaznacz to w zleceniu. Nie wpisuj domyślnego gatunku tylko dlatego, że detal jest lekki i niemagnetyczny.
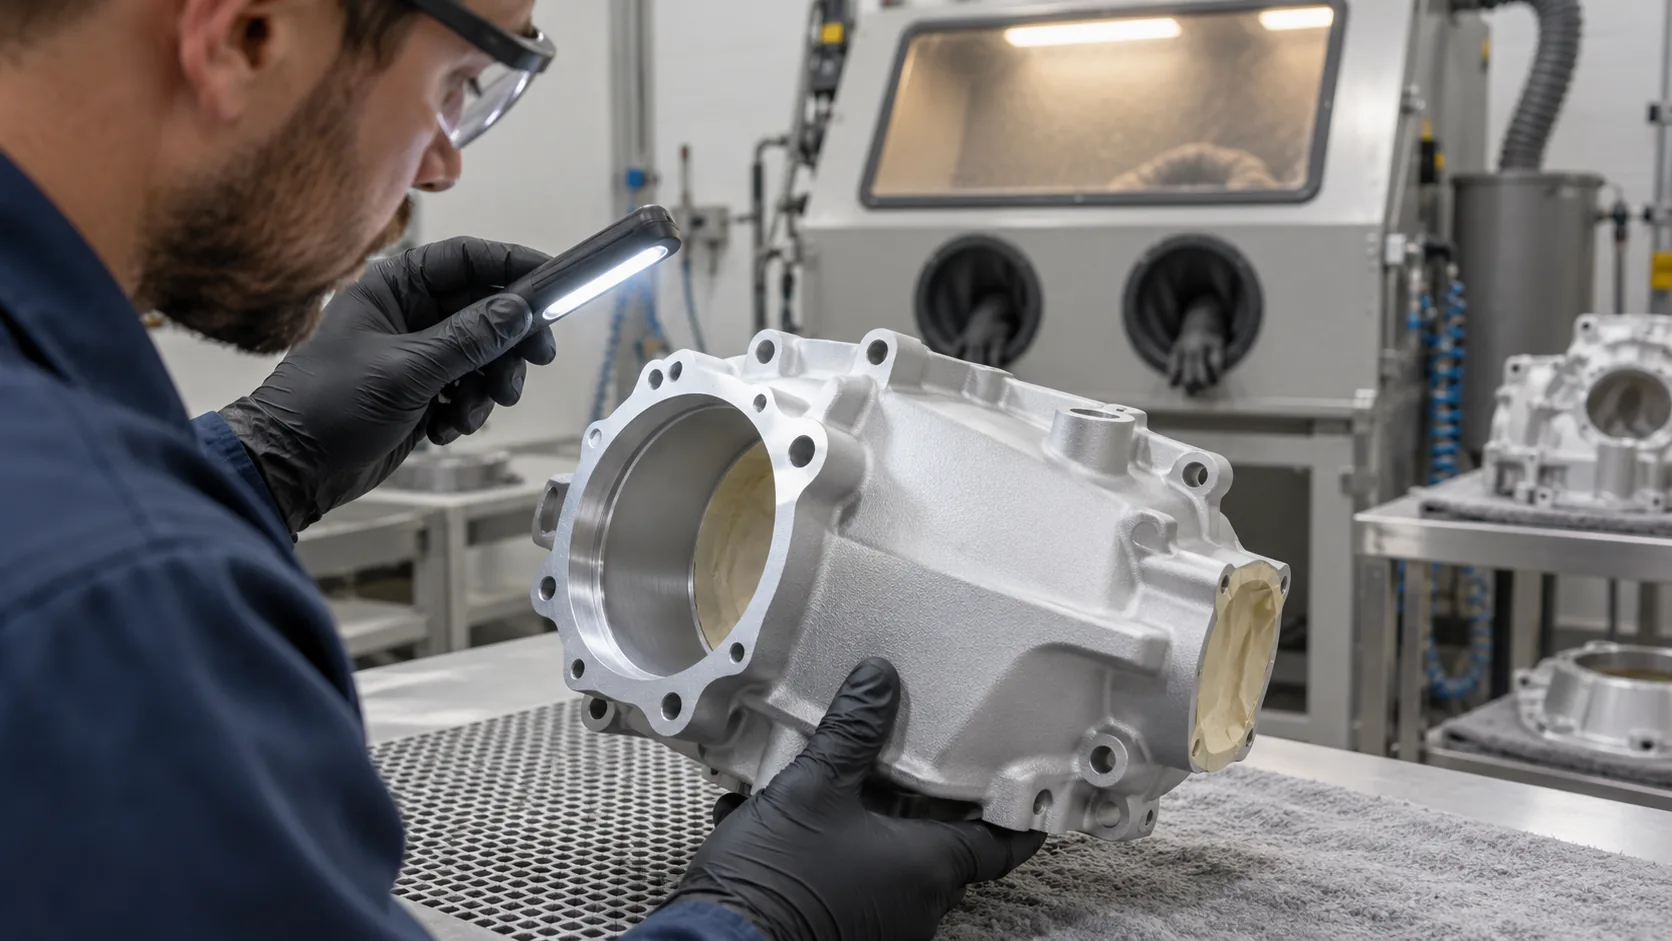
Obejrzyj powierzchnię w mocnym, bocznym świetle. Zaznacz korozję, wżery, zarysowania, ślady po szlifowaniu, utlenienie, farbę, smar i wcześniejszą obróbkę strumieniową. Szkiełkowanie może ujednolicić połysk, lecz nie usuwa automatycznie każdej głębokiej wady. Miejsce mocno wyszlifowane przed procesem może pozostać widoczne jako inna faktura.
Ustal, co będzie dalej. Inne wymagania ma detal pozostawiony w surowym wykończeniu, inny przygotowywany do anodowania, lakierowania albo montażu z uszczelką. Wykonawca kolejnej operacji powinien potwierdzić dopuszczalny stan powierzchni. Estetyczny mat nie jest dowodem gotowości pod powłokę.
Zrób dokumentację zdjęciową każdej strony i wpisz wymiary bazowe w miejscach funkcjonalnych. Przy częściach pasowanych zmierz otwory, wałki i płaszczyzny przed wysyłką. Pozwala to odróżnić wcześniejsze zużycie od zmiany powstałej podczas czyszczenia lub transportu.
Karta detalu
- numer części, stop lub wyraźna informacja „materiał nieznany”;
- fotografie wszystkich stron i zbliżenia uszkodzeń;
- powłoki, oleje, uszczelniacze i wcześniejsze naprawy;
- powierzchnie estetyczne oraz funkcjonalne;
- operacja wykonywana po szkiełkowaniu;
- wymiary kontrolne przed przekazaniem.
2. Rozbierz część i usuń zanieczyszczenia, których nie powinno być w kabinie
Usuń łożyska, tuleje, uszczelki, pierścienie, czujniki i elementy, których nie można bezpiecznie oczyścić w tym samym procesie. Zakrycie zamontowanego łożyska taśmą nie daje takiej pewności jak demontaż. Ścierniwo może wejść pod krawędź i pozostać w środku. Jeśli elementu nie wolno rozbierać, wykonawca musi o tym wiedzieć przed wyceną.
Odkręć korki oraz zaślepki, ale zinwentaryzuj ich położenie. Ślepe kanały i kieszenie są trudne do wypłukania. Zrób prosty szkic z liczbą otworów i zaślepek. Po obróbce ten sam dokument służy do kontroli, czy wszystkie zabezpieczenia zostały usunięte, a kanały są czyste.
Odtłuść detal środkiem zgodnym z materiałem i technologią zakładu. Gruba warstwa oleju zanieczyszcza medium oraz utrudnia równy efekt. Nie stosuj przypadkowej chemii mogącej wejść w reakcję z aluminium. Zaschnięte uszczelniacze, farby i korozję opisz, zamiast próbować agresywnie usuwać je tuż przed wysyłką bez oceny podłoża.
W opisie usługi szkiełkowania i czyszczenia aluminium można sprawdzić zakres procesu, lecz kwalifikację konkretnej części trzeba potwierdzić na podstawie jej stanu. „Aluminium” nie jest wystarczającą specyfikacją dla detalu o pasowaniach i kanałach olejowych.
Demontuj
Łożyska, uszczelki i ruchome wkłady usuń, jeśli dokumentacja pozwala, zamiast liczyć na szczelność przypadkowej osłony.
Maskuj
Gwinty i powierzchnie dokładne zaznacz na rysunku, dobierając osłonę odporną na strumień oraz późniejsze czyszczenie.
Próbuj
Próbę wykonaj na niewidocznym, reprezentatywnym fragmencie albo części testowej z tego samego materiału.
3. Przygotuj plan maskowania i wzorzec oczekiwanego efektu
Na kopii rysunku zaznacz kolorem miejsca obrabiane, chronione i niewymagające określonego wyglądu. Opisz gwinty wewnętrzne, zewnętrzne, gniazda, rowki, płaszczyzny przylegania oraz otwory płynowe. Zdjęcie ze strzałką może uzupełnić rysunek, ale nie powinno go zastępować przy skomplikowanym detalu.
Ustal, kto wykonuje maskowanie i kto odpowiada za jego odbiór. Taśma, korek i zaślepka muszą wytrzymać ciśnienie strumienia. Osłona nie może pozostawić kleju w miejscu późniejszego uszczelnienia. Jeżeli granica obróbki będzie widoczna, jej przebieg trzeba uzgodnić, bo niedokładna linia może zepsuć efekt całej obudowy.
Nie opisuj oczekiwania wyłącznie słowami „delikatny mat”. Przygotuj wzorzec zaakceptowanej próbki albo zgodne zdjęcie próbnego pola wykonane w neutralnym świetle. Zapisz medium, ustawienia lub identyfikator procesu, jeśli zakład je udostępnia. Zdjęcie z internetu ma inne oświetlenie i obróbkę, więc nie jest wiarygodnym wzorcem odbiorowym.
Próba powinna pokazać także wady bazowe. Obejrzyj ją z kilku kierunków, na sucho i po odtłuszczeniu. Sprawdź, czy nie pojawiły się lokalne zagłębienia, ostre przejścia przy maskowaniu albo zbyt mocne zmatowienie krawędzi. Przy stali sposób odbioru przygotowania wygląda inaczej; opisujemy go w poradniku o przygotowaniu konstrukcji stalowej.
4. Zleć proces z jasnym zakresem czyszczenia i odbioru
Zapytanie powinno zawierać liczbę detali, zdjęcia, wymiary, masę, materiał, zanieczyszczenia, maskowanie i oczekiwany termin. Ustal, czy cena obejmuje odtłuszczanie, usunięcie starej powłoki, właściwe szkiełkowanie, mycie końcowe i zabezpieczenie transportowe. Te etapy nie powinny być ukryte w jednym niejasnym określeniu.
Sprawdź, czy medium jest prowadzone w sposób ograniczający zanieczyszczenie cząstkami z innych procesów. Dla detalu przeznaczonego do dalszej obróbki obecność obcego materiału może być istotna. Wymaganie czystości powinno odpowiadać zastosowaniu i możliwościom zakładu, a nie być dopisywane po wykonaniu usługi.
Ustal sposób pakowania po obróbce. Świeżo oczyszczona powierzchnia łatwo zbiera tłuste ślady dłoni i rysy od kontaktu części. Przekładki, zamknięte worki i oznaczone strefy chwytu powinny być gotowe przed rozpoczęciem partii. Jeśli detal ma od razu trafić do lakierni lub anodowania, zaplanuj czas i warunki transportu.
Dla serii wybierz pierwszą sztukę produkcyjną do zatwierdzenia. Nie obrabiaj całej partii przed oceną. Zasada ta jest podobna do próby opisanej w poradniku o sodowaniu starego drewna: reprezentatywny fragment ma ujawnić rzeczywisty efekt i ryzyko, zanim proces zostanie powielony.
5. Odbierz czystość, fakturę i miejsca chronione
Odbiór wykonaj w rozproszonym oraz bocznym świetle. Sprawdź jednorodność, ślady prowadzenia strumienia, pozostałości powłoki i miejsca niedoczyszczone przy żebrach. Wada widoczna tylko pod jednym kątem nadal może przeszkadzać na obudowie eksponowanej. Porównaj z zatwierdzoną próbką, a nie z pamięcią.
Usuń maskowanie według ustalonej odpowiedzialności i obejrzyj krawędzie. Gwinty przeprowadź sprawdzianem lub właściwą śrubą bez używania nadmiernej siły. Zmierz wskazane średnice i płaszczyzny. Nie zakładaj, że skoro miejsce było zaklejone, to na pewno pozostało wolne od medium.
Kanały i ślepe otwory muszą być oczyszczone metodą dopuszczoną dla części. Przed montażem układu olejowego potrzebna jest pewność, że wewnątrz nie pozostały kulki ani pył. Kontrolę dokumentuj, szczególnie gdy później dostęp zostanie zamknięty. Przy złożonych częściach warto zastosować listę wszystkich otworów z podpisem osoby sprawdzającej.
Po odbiorze nie dotykaj powierzchni gołą dłonią, jeśli ma pozostać estetyczna lub trafić pod powłokę. Zabezpiecz część przed wilgocią i tarciem. Materiały o procesach technicznych i odbiorach znajdziesz w dziale Gospodarka. Przy częściach eksponowanych na zewnątrz przyda się również poradnik o doborze i utrzymaniu elementów metalowych. Protokół powinien łączyć numer części, próbkę, zdjęcia i ewentualne odstępstwa.
6. Najczęstsze pytania
Może oczyścić i ujednolicić powierzchnię, ale głębokie wżery zwykle pozostają. Ich usunięcie mogłoby wymagać ubytku materiału i osobnej oceny.
Jeśli dokumentacja pozwala, demontaż daje większą pewność niż maskowanie. Ścierniwo może wejść pod osłonę i pozostać w elemencie.
Najlepiej zatwierdzoną próbką lub polem testowym, oglądanym w ustalonym świetle. Samo słowo „satyna” jest zbyt nieprecyzyjne.
Nie zawsze. Wymagania powierzchni powinien potwierdzić wykonawca kolejnej powłoki, a detal może wymagać dodatkowego mycia lub przygotowania.
Granice obróbki, gwinty, gniazda, płaszczyzny i wszystkie kanały. W miejscach dokładnych wykonaj zapisane wcześniej pomiary kontrolne.
Ujawnia reakcję konkretnego stopu i stanu powierzchni, zanim ten sam efekt lub błąd zostanie powielony na całej partii.