Trwałość zabezpieczenia stali powstaje przed nałożeniem farby lub warstwy cynku. Rdza, sól, tłuszcz, pył i źle dobrany profil powierzchni osłabiają przyczepność, choć gotowy element przez pierwsze tygodnie może wyglądać poprawnie. Dlatego inwestor powinien opisać stan wyjściowy, środowisko pracy i wymagany system, a następnie odbierać przygotowanie powierzchni jako osobny etap.
Poradnik dotyczy balustrad, ram, konstrukcji pomocniczych, ogrodzeń, elementów maszyn i większych detali używanych przez firmy w Szczecinie. Dobór normy, technologii ściernej, systemu powłokowego i zasad BHP powinien wynikać z dokumentacji projektu oraz oceny wykonawcy.
1. Określ stal, stan elementu i środowisko przyszłej pracy
Zacznij od identyfikacji materiału i przeznaczenia. Inaczej przygotowuje się nowy profil z zendrą, inaczej wielokrotnie malowaną balustradę, a jeszcze inaczej element zabrudzony olejem w hali. Zbierz rysunki, informacje o gatunku, spawaniu, wcześniejszych powłokach i naprawach. Jeśli stare warstwy są nieznane, zaplanuj badanie lub próbę zamiast zakładać ich skład.
Opisz środowisko: wnętrze suche, okresowa wilgoć, zewnętrzna ekspozycja, zasolenie, chemia, ścieranie, promieniowanie słoneczne i możliwość regularnego mycia. System ochronny musi pasować do tych warunków i planowanego okresu użytkowania. Sama nazwa „farba antykorozyjna” nie tworzy specyfikacji.
Wyszukaj miejsca zatrzymujące wodę, szczeliny, ostre krawędzie, zamknięte profile i trudne spoiny. Przygotowanie powierzchni nie naprawi złego detalu. Czasami przed piaskowaniem trzeba zaokrąglić krawędź, poprawić spoinę, wykonać otwory technologiczne albo zmienić sposób odwodnienia. Te prace powinny być zatwierdzone przed obróbką, aby nie uszkadzać świeżo przygotowanej stali.
Jeżeli element ma powstać ze stali nierdzewnej, nie przenoś automatycznie procesu ze stali węglowej. Ryzyko zanieczyszczenia żelazem, wymagane narzędzia i wykończenie są inne. Podstawy doboru opisuje poradnik o stali nierdzewnej na zewnątrz. Warsztat powinien rozdzielać materiały i narzędzia zgodnie z technologią.
Informacje w specyfikacji wejściowej
- gatunek, wymiary, masa i przeznaczenie elementu;
- stan: zendra, rdza, stara farba, olej, naprawy i spoiny;
- środowisko użytkowania oraz oczekiwany system ochronny;
- powierzchnie niewymagające obróbki i strefy maskowania;
- wymagania następnego wykonawcy: malarni lub cynkowni;
- metody kontroli, dokumentacja i czas do zabezpieczenia.
2. Uzgodnij technologię z malarnią lub cynkownią przed czyszczeniem
Przygotowanie pod malowanie ma stworzyć czystą powierzchnię o profilu pasującym do systemu powłokowego. Zbyt mała chropowatość może osłabić mechaniczne zakotwienie, a zbyt duża pozostawić szczyty niedostatecznie przykryte warstwą. Wymagany profil powinien wynikać z dokumentacji farby i specyfikacji, nie z przyzwyczajenia operatora.
Przygotowanie pod cynkowanie trzeba uzgodnić z konkretną cynkownią. Proces obejmuje własne etapy chemiczne, a konstrukcja musi umożliwiać bezpieczne zanurzenie, odpowietrzenie i odpływ. Zamknięta przestrzeń albo źle rozmieszczone otwory może stwarzać zagrożenie. Piaskowanie bywa elementem przygotowania, ale nie należy samodzielnie ustalać, że zastąpi wszystkie wymagania zakładu.
Praktyczny opis piaskowania stali przed malowaniem i cynkowaniem pokazuje, dlaczego klasa czystości, profil i czas kolejnego etapu trzeba ustalić wspólnie. Link między wykonawcami powinien powstać przed transportem elementów, a nie po otrzymaniu powierzchni, której następny zakład nie chce przyjąć.
Dobierz ścierniwo oraz parametry do materiału, grubości, geometrii i wymaganej powierzchni. Delikatny arkusz może się odkształcić, a agresywna obróbka zniszczyć gwint lub powierzchnię pasowaną. Strefy niewymagające obróbki trzeba oznaczyć i zabezpieczyć. Zaślepki, taśmy i osłony również muszą wytrzymać proces bez pozostawiania trudnych do usunięcia resztek.
3. Zaplanuj transport i kolejność tak, aby stal nie straciła jakości
Po oczyszczeniu stal może szybko reagować z wilgocią. Termin nałożenia pierwszej warstwy lub przekazania do dalszego procesu powinien być zapisany w technologii i dopasowany do warunków. Nie przygotowuj większej partii, niż malarnia może zabezpieczyć. Otwarte składowanie przez noc może przekreślić efekt wcześniejszej obróbki.
Kontroluj temperaturę powierzchni, wilgotność i ryzyko kondensacji. Element wniesiony z zimna do cieplejszej hali może pokryć się niewidoczną warstwą wilgoci. Warunki zapisuj w punktach wymaganych przez technologię. Gdy pogoda lub mikroklimat nie pozwalają kontynuować, właściwą decyzją jest zatrzymanie etapu, a nie przyspieszenie pracy.
Stojaki i zawiesia powinny ograniczać dotykanie przygotowanej powierzchni oraz zapewniać dostęp do wszystkich stref. Punkty podparcia zaplanuj razem z miejscami późniejszej zaprawki. Przy dużych konstrukcjach oznacz orientację, kolejność montażu i elementy należące do jednego zestawu. System adresowania może korzystać z zasad opisanych w poradniku o porządkowaniu zaplecza i lokalizacji materiałów.
Transport po obróbce wymaga czystych pasów i przekładek. Łańcuch lub zabrudzony chwyt może uszkodzić profil i wprowadzić zanieczyszczenia. Ustal sposób zabezpieczenia przed deszczem bez szczelnego owinięcia mokrego elementu. Każde przeładowanie zwiększa ryzyko, dlatego trasa między piaskarnią, malarnią i miejscem montażu powinna być możliwie krótka i uzgodniona.
4. Odbierz czystość, profil, pył i detale przed nałożeniem warstwy
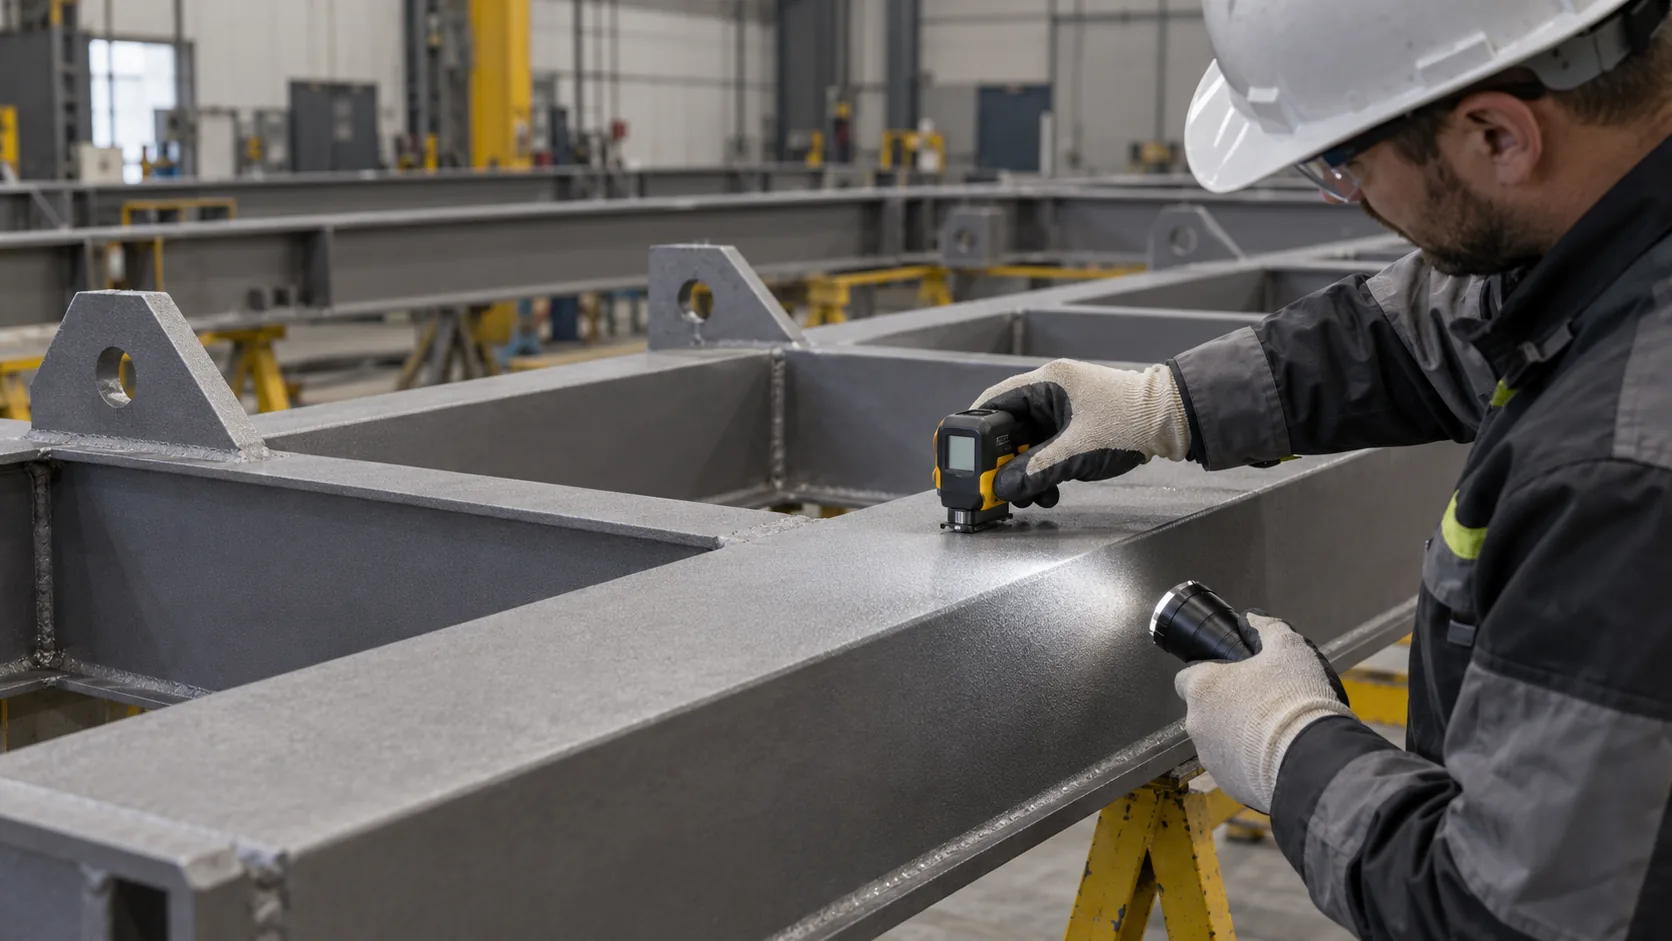
Odbiór wykonuj przy odpowiednim świetle i dostępie do całego elementu. Porównaj stan z wymaganym wzorcem lub metodą wskazaną w specyfikacji. Zwróć uwagę na cienie przy spoinach, narożniki, kieszenie i powierzchnie zasłonięte podczas obróbki. Jedno zdjęcie dużej płaszczyzny nie reprezentuje najtrudniejszych miejsc.
Kontrola pyłu jest osobnym krokiem. Powierzchnia może wyglądać na czystą, a mimo to mieć drobny osad osłabiający przyczepność. Sprawdź także zanieczyszczenia rozpuszczalne, jeśli środowisko lub historia elementu wskazują takie ryzyko. Wyniki zapisz z lokalizacją, datą i warunkami. Nie ograniczaj protokołu do słowa „zgodne”.
Zmierz profil metodą właściwą dla wymagań. Pojedynczy odczyt nie opisuje całej konstrukcji. Wybierz punkty reprezentatywne: płaszczyznę, spoinę, strefę trudną i miejsce naprawiane. Jeśli wynik jest poza zakresem, ustal korektę przed farbą. Po pokryciu powierzchni nie będzie można wiarygodnie sprawdzić przygotowania bez ingerencji w warstwę.
Oceń krawędzie, odpryski spawalnicze, podtopienia i ostre zakończenia. Warstwa ma tendencję do cofania się z ostrych krawędzi, dlatego mogą wymagać dodatkowego przygotowania lub pasma zabezpieczającego zgodnie z systemem. W zakładzie warto połączyć ten odbiór z procedurą bezpieczeństwa i odpowiedzialności opisaną w poradniku o przygotowaniu inwestycji BHP, nawet jeśli projekt nie jest finansowany z konkursu.
5. Kontynuuj kontrolę podczas malowania, montażu i eksploatacji
Po zaakceptowaniu przygotowania zapisz czas rozpoczęcia kolejnej warstwy. Kontroluj zgodność produktu, proporcje mieszania, czas życia mieszaniny, warunki i grubość zgodnie z dokumentacją systemu. Różne kolory warstw ułatwiają wykrywanie pominięć, jeśli technologia to przewiduje. Nie poprawiaj przypadkowo miejsc niedostępnych innym produktem tylko dlatego, że jest pod ręką.
Podczas montażu chroń powłokę przed uderzeniem, cięciem i spawaniem. Jeżeli korekty są nieuniknione, powinny mieć zatwierdzoną procedurę naprawczą. Zapisz lokalizację każdej naprawy, przygotowanie podłoża i użyty materiał. W przeciwnym razie pierwsza kontrola po sezonie nie odróżni wady systemowej od uszkodzenia montażowego.
Odbierz komplet dokumentów: specyfikację, protokoły przygotowania, warunki, pomiary profilu i pyłu, numery partii materiałów, grubości warstw, naprawy oraz zdjęcia. Dla elementu maszyny powiąż dokumentację z numerem urządzenia. Przy okazji planowania utrzymania technicznego zobacz poradnik o ograniczaniu ryzyka przestoju przy wymianie pompy; ta sama zasada identyfikacji i zapisu pomaga przy konstrukcjach.
Ustal częstotliwość przeglądów odpowiednią do środowiska. Szukaj uszkodzeń mechanicznych, korozji przy połączeniach, odpływach, śrubach i miejscach napraw. Reaguj miejscowo, zanim korozja przejdzie pod większy fragment powłoki. W dziale Gospodarka znajdują się materiały dla firm prowadzących procesy techniczne i inwestycyjne. Dobra dokumentacja zmienia późniejszy serwis z domysłów w kontrolowane działanie.
6. Najczęstsze pytania
Nie każda konstrukcja wymaga tej samej metody. Sposób przygotowania zależy od materiału, stanu, systemu ochronnego i wymagań malarni lub cynkowni.
Wpływa na mechaniczne zakotwienie powłoki i jej rzeczywistą grubość nad szczytami. Powinien odpowiadać wymaganiom wybranego systemu.
Tylko jeśli pozwalają na to technologia i warunki. Wilgoć oraz zanieczyszczenia mogą szybko pogorszyć stan, dlatego harmonogram ustala się przed obróbką.
Wymagania konkretnej cynkowni, otwory odpowietrzające i odpływowe, geometrię konstrukcji, stan spoin, zanieczyszczenia oraz sposób transportu.
Nie. Odbiór może obejmować stopień czystości, pył, zanieczyszczenia rozpuszczalne, profil, warunki i dokumentację zgodnie ze specyfikacją.
Zaplanuj stojaki, zawiesia, czyste przekładki, kolejność transportu i procedurę napraw. Dokumentuj miejsca uszkodzone podczas montażu.